
Appelez-nous
+86-18072289720
- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-11-03 origine:Propulsé


Améliorer l"alimentation en air de votre atelier représente une décision opérationnelle à enjeux élevés. Les temps d"arrêt ou une pression inadéquate ont rapidement un impact sur les revenus dans les secteurs de l"automobile, du travail du bois et de l"industrie légère. Choisir la mauvaise machine perturbe les lignes de production. Vous comptez sur un flux d’air constant pour que les outils pneumatiques fonctionnent efficacement. Les acheteurs confondent souvent les compresseurs à piston monocylindres, bicylindres, mono-étagés et bi-étagés. Cette confusion conduit à des spécifications incompatibles et à une durée de vie des équipements considérablement réduite.
Nous fournissons une évaluation transparente et fondée sur des preuves de ces systèmes. Nous séparons les allégations marketing des faits techniques. Vous découvrirez les capacités et limites exactes de ces machines. Ce guide vous aide à aligner la demande de votre atelier sur la bonne technologie de compresseur. Vous apprendrez exactement comment déterminer si ces unités répondent à vos exigences spécifiques en matière de pression, de volume et de cycle de service.
Comprendre les mécanismes internes évite des erreurs d’achat coûteuses. De nombreux acheteurs voient deux cylindres et supposent qu"ils achètent une machine à deux étages. Cette hypothèse est incorrecte. Vous devez faire la distinction entre les configurations à un étage et à deux étages pour répondre aux exigences de votre atelier.
Le nombre de cylindres ne dicte pas les étapes de compression. Les fabricants construisent des pompes à deux cylindres dans deux configurations totalement différentes. Chacun répond à un objectif opérationnel distinct.
La chaleur est l’ennemie de l’efficacité mécanique. Les variantes à deux étages utilisent un tube de refroidisseur intermédiaire à ailettes. Ce tube se situe directement entre les deux cylindres. Il agit comme un pont thermique critique. L"air chaud sort du premier cylindre et traverse ce tube à ailettes. Le ventilateur du volant souffle l"air ambiant à travers les ailettes. Cette action dissipe la chaleur avant que l"air ne pénètre dans le deuxième cylindre.
Le refroidissement de l"air entre les étages améliore l"efficacité volumétrique. L’air plus frais est plus dense. Un air plus dense permet au deuxième cylindre de contenir plus de molécules dans le réservoir. Cette gestion thermique réduit également l"usure mécanique des segments de piston haute pression.
Les pompes industrielles à deux cylindres présentent une construction robuste. Ils utilisent des cylindres en fonte robustes. La fonte résiste à la déformation sous des charges thermiques extrêmes. Ces pompes comportent également des roulements surdimensionnés. Les roulements surdimensionnés supportent des charges industrielles plus lourdes sans défaillance prématurée.
De plus, ces pompes fonctionnent à des régimes plus lents (tours par minute). Une pompe monocylindre grand public peut hurler à 3 400 tr/min. Une pompe industrielle à deux cylindres tourne souvent entre 800 et 1 200 tr/min. Des vitesses plus lentes signifient moins de friction. Moins de friction se traduit directement par une durée de vie opérationnelle plus longue.
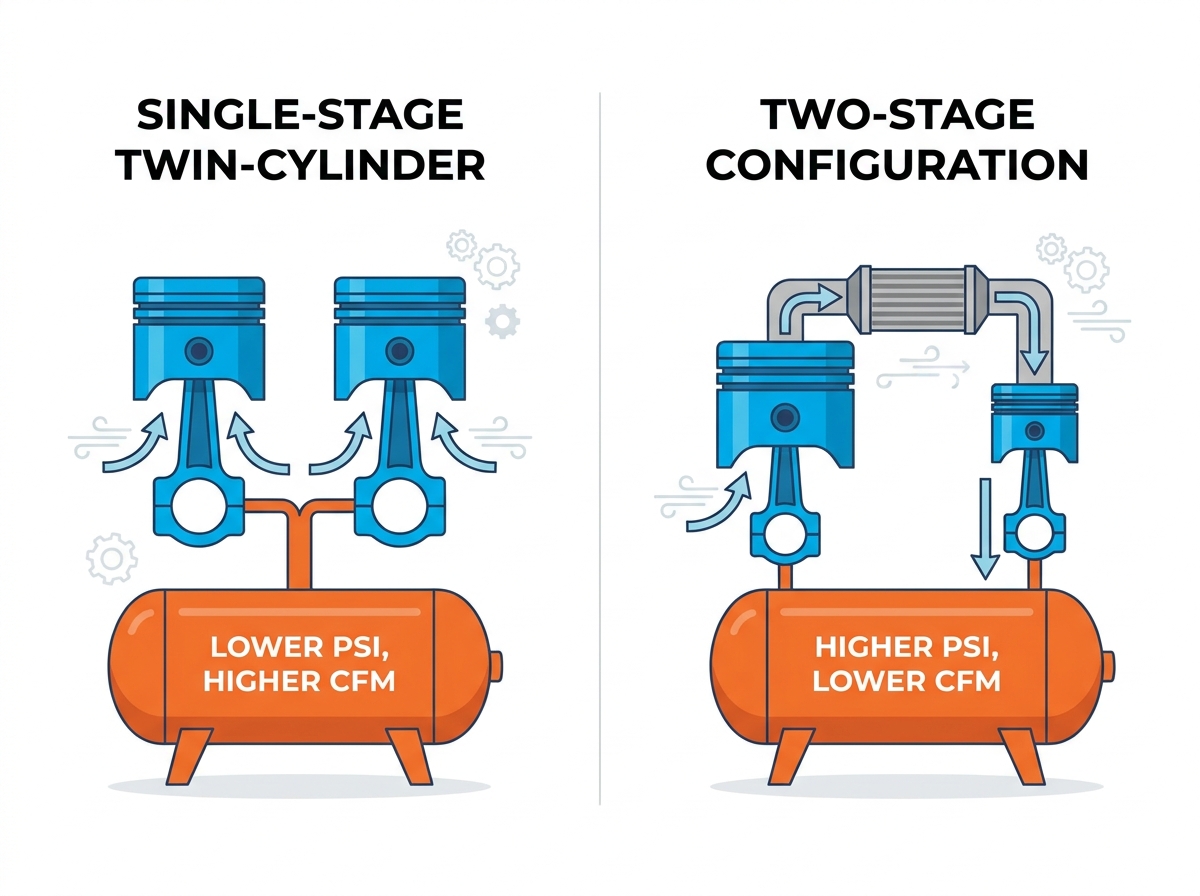
La sélection du bon équipement nécessite d'adapter les atouts de la machine à votre flux de travail quotidien. Un compresseur à piston à deux cylindres offre des avantages distincts pour des applications industrielles spécifiques. Ils dominent les environnements nécessitant une pression élevée et une utilisation intermittente.
Le compresseur à piston à deux étages et à deux cylindres reste la norme industrielle pour les applications haute pression. De nombreuses tâches lourdes nécessitent 150 à 175 PSI. Le gonflage des pneus de poids lourds exige ces pressions. Les équipements de pressage et d’estampage pneumatiques nécessitent également un PSI élevé pour fonctionner correctement. Les unités à un étage ne peuvent tout simplement pas atteindre ces pressions efficacement. La compression séquentielle d"une unité à deux étages fournit cette force de manière fiable.
Les pics de demande prolongés génèrent d’énormes quantités de chaleur. La répartition de la charge de travail de compression sur deux cylindres empêche la pompe de surchauffer. Le processus de refroidissement intermédiaire élimine l"énergie thermique avant la phase de compression finale. Cette gestion thermique maintient la pompe à des températures de fonctionnement sûres. Il empêche la dégradation de l"huile et protège les joints internes de la fonte.
Le retour sur investissement dépend fortement de la longévité des équipements. Les pompes industrielles à deux cylindres fonctionnent à des régimes inférieurs pour générer le CFM cible. Ils produisent le même volume que les unités à grande vitesse plus petites, mais travaillent deux fois moins dur. Des régimes inférieurs équivalent à moins d’usure par friction. Une usure moindre par friction se traduit par une durée de vie nettement plus longue. Si vous les entretenez correctement, ces lourdes pompes en fer peuvent durer des décennies.
Meilleure pratique : placez toujours votre compresseur dans un endroit bien ventilé. La température de l’air ambiant affecte directement l’efficacité du refroidissement. Un placard chaud et fermé annulera les avantages du refroidisseur intermédiaire et réduira la durée de vie de la pompe.
La technologie des pistons est universellement comprise. Vous n"avez pas besoin de techniciens spécialisés et spécifiques à une marque pour effectuer les réparations de base. Les pièces de rechange sont largement disponibles. Les kits de reconstruction de vannes sont économiques et simples à installer. Une expertise locale en matière de maintenance existe sur presque tous les marchés industriels. Cette facilité d"entretien universelle maintient les budgets de réparation à un faible niveau et minimise les temps d"arrêt imprévus.
Aucune technologie n’est parfaite. Vous devez comprendre les limites d'un compresseur à piston à deux cylindres avant l'installation. Ignorer ces contraintes conduit à des pannes d’équipement catastrophiques et à des arrêts de production coûteux.
Nous devons énoncer clairement un fait crucial. Un compresseur à piston à deux cylindres n"est pas une machine à cycle de service à 100 %. Il ne peut pas fonctionner sans arrêt toute la journée. Les fabricants les évaluent généralement pour un cycle de service de 60 à 75 %. Cela signifie que la pompe doit se reposer et refroidir pendant 25 à 40 % de son heure de fonctionnement. Le pousser au-delà de ce cycle entraîne une chaleur excessive. Une chaleur excessive dégrade l’huile lubrifiante. Une huile dégradée provoque une usure rapide par friction et une défaillance prématurée de la pompe.
Vous devez aborder l’environnement opérationnel avant l’installation. Ces unités sont bruyantes. Ils produisent des niveaux de décibels importants, atteignant souvent 80 à 90+ dB. Ils génèrent également d’intenses vibrations basse fréquence. Vous ne pouvez pas les placer à côté d’un bureau ou d’un espace de travail calme.
L"atténuation nécessite des salles de compresseurs dédiées. Vous devez installer des coussinets anti-vibrations sous les pieds du réservoir. La planification acoustique est obligatoire si la conformité au bruit est une exigence de l’installation.
La compression du piston à haute température génère une condensation importante. L"air chaud retient l"humidité. À mesure que l’air atteint le réservoir de stockage et se refroidit, l’eau sort de la suspension. Vous devez prévoir un budget pour le traitement de l’air. Vous aurez besoin de séchoirs à air réfrigérés. Vous aurez également besoin d’une filtration particulaire et coalescente en ligne. Ces modules complémentaires ne sont pas négociables. Ils protègent les outils pneumatiques sensibles de la rouille. Ils empêchent également l’humidité d’abîmer les finitions de peinture coûteuses.
Les unités à piston exigent une maintenance rigoureuse. Vous ne pouvez pas les ignorer. Vous faites face à un besoin non négociable de tâches de maintenance régulières.
Négliger ces étapes simples garantit un échec catastrophique.
Les gestionnaires d"installations ont souvent du mal à choisir entre les technologies à piston et à vis rotative. Le choix dépend entièrement de vos habitudes de consommation d’air quotidiennes. Vous devez analyser la façon dont vos outils consomment de l’air.
| Caractéristique d'évaluation | Vis rotative | à piston à deux cylindres |
|---|---|---|
| Cycle de service | 60% - 75% (Intermittent) | 100 % (continu) |
| Bruit de fonctionnement | Fort (80-90+ dB) | Silencieux (65-75 dB) |
| Pression maximale (typique) | 175+ livres par pouce carré | 125-150 livres par pouce carré |
| Besoin de capital initial | Inférieur | Significativement plus élevé |
Vous devez sélectionner un modèle à piston à deux cylindres dans des conditions spécifiques. Choisissez-le lorsque votre demande est très variable ou intermittente. Les ateliers de carrosserie automobile et les ateliers de fabrication sur mesure en sont de parfaits exemples. Les mécaniciens utilisent des jets d"air pour les clés à chocs, puis s"arrêtent. Vous devez également le choisir lorsqu’une pression élevée (175 PSI) est requise, mais pas un volume continu. Enfin, cela s’adapte parfaitement lorsque les contraintes budgétaires donnent la priorité à des dépenses d’investissement initiales réduites plutôt qu’à des capacités de service continu.
Vous devez passer à un système à vis rotative lorsque votre installation nécessite un cycle de service continu à 100 %. Si votre air circule sans arrêt pendant 8 heures ou plus par jour, une pompe à piston fondra. Mise à niveau si la conformité au bruit est une exigence stricte de l"installation. Les vis rotatives fonctionnent suffisamment silencieusement pour être posées directement sur le sol de l"atelier. Enfin, effectuez une mise à niveau si votre opération nécessite une distribution d"air ultra propre et à pulsations minimales. Les centres d"usinage CNC et les lignes d"emballage sensibles nécessitent un flux d"air fluide que seules les vis rotatives fournissent.
L’achat de la bonne unité nécessite des spécifications minutieuses. Vous devez regarder au-delà des autocollants marketing flashy. Concentrez-vous sur les paramètres d"ingénierie qui pilotent réellement vos outils pneumatiques.
La puissance (HP) est une mesure trompeuse. Les services marketing gonflent souvent les puissances maximales. Vous devez guider votre évaluation en fonction des CFM (Cubic Feet per Minute). CFM mesure le volume réel d’air délivré par la pompe. Évaluez vos outils en fonction de leur consommation maximale de CFM à 90 PSI. Additionnez les CFM de tous les outils que vous prévoyez d"utiliser simultanément. Multipliez ce total par 1,25 pour créer un tampon de sécurité. Dimensionnez votre pompe à compresseur pour atteindre ou dépasser ce nombre final de CFM.
Vous devez décrire la réalité de votre mise en œuvre concernant la disponibilité de l’énergie. Vérifiez le panneau électrique de votre immeuble avant de magasiner. Comprenez la différence entre l’alimentation monophasée et triphasée. La plupart des bâtiments résidentiels et commerciaux légers ne disposent que d’une alimentation monophasée de 220 V. Les parcs industriels lourds proposent généralement une alimentation triphasée.
Erreur courante : n'achetez pas un compresseur triphasé robuste pour un atelier câblé uniquement pour une alimentation monophasée. Les convertisseurs de phase sont coûteux et souvent inefficaces. Faites correspondre exactement la phase du moteur à votre puissance murale existante.
La taille du réservoir a un impact direct sur votre cycle de service. Le réservoir fait office de batterie pneumatique. Il stocke de l"air comprimé pour une utilisation immédiate. Un réservoir plus grand offre une plus grande mémoire tampon. Par exemple, un réservoir de 80 à 120 gallons contient suffisamment d’air pour faire fonctionner les outils pendant que la pompe est au repos. Ce tampon plus grand permet à la pompe à deux cylindres des périodes de refroidissement plus longues entre les cycles de compression. Si votre réservoir est trop petit, la pompe fonctionnera constamment en cycle court. Les cycles courts génèrent une chaleur excessive et détruisent le démarreur moteur.
Vous devez choisir entre les systèmes lubrifiés par barbotage et ceux lubrifiés sous pression. Les pompes lubrifiées par barbotage utilisent des balanciers sur les bielles. Ces plongeurs projettent de l"huile autour du carter. Ils fonctionnent bien pour les travaux légers à moyens. Les systèmes lubrifiés sous pression utilisent une véritable pompe à huile. Ils forcent l"huile à travers les galeries internes directement jusqu"aux roulements et aux axes de poignet. Nous recommandons fortement les pompes lubrifiées sous pression pour les environnements industriels plus difficiles à usage quotidien. Ils offrent une protection supérieure contre l’usure lors des pics de demande importants.
Un compresseur à piston à deux cylindres constitue le pont optimal entre les unités de consommation légères et les systèmes à vis rotatifs coûteux. Ils offrent des performances exceptionnelles à haute pression et une durabilité à long terme. Cependant, vous devez respecter leurs limites de cycle de service. Une bonne gestion thermique et un entretien assidu sont non négociables pour un succès à long terme.
Votre prochaine étape nécessite la collecte de données. Effectuez un audit pneumatique formel de vos outils pneumatiques actuels. Totalisez votre CFM requis et votre PSI cible. Une fois que vous avez ces chiffres, consultez un spécialiste de l’air comprimé. Ils vous aideront à finaliser la taille exacte du réservoir et les configurations de tension nécessaires à votre installation.
R : Non. Ils nécessitent généralement une période de repos de 30 à 40 % (cycle de service de 60 à 70 %) pour dissiper la chaleur et éviter d"endommager la pompe. Leur fonctionnement continu fait bouillir l’huile lubrifiante et détruit les joints internes.
R : La différence réside dans la disposition physique. Les configurations V-twin offrent un meilleur refroidissement grâce à une exposition maximale de la surface au ventilateur du volant d"inertie. Les pompes en ligne sont plus compactes et s"adaptent aux espaces plus restreints. Les deux peuvent fonctionner de manière similaire en fonction de la conception spécifique des ailettes de refroidissement.
R : Vous devez changer l"huile après la première période de rodage de 50 heures. Après cela, changez-le toutes les 500 heures ou chaque année, selon la première éventualité. Utilisez toujours de l’huile synthétique non détergente spécifique au compresseur pour éviter l’accumulation de calamine sur les soupapes.


