
Appelez-nous
+86-18072289720
- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-11-02 origine:Propulsé


Les temps d’arrêt des compresseurs sont rarement une simple nuisance mécanique. Il s’agit d’un goulot d’étranglement opérationnel critique qui fait grimper rapidement les coûts de production. Lorsque les systèmes pneumatiques tombent en panne, des chaînes de montage entières s’arrêtent. Un compresseur à 4 cylindres gère des cycles de service beaucoup plus lourds que les unités plus petites. Cette lourde charge de travail crée un stress immense. Les défaillances soudaines proviennent souvent de contraintes de charge continues. Les mauvaises conditions environnementales jouent également un rôle important. Les routines de maintenance interrompues accélèrent considérablement ces pannes. Ignorer les signes avant-coureurs ne peut que garantir des dommages catastrophiques plus tard.
Ce guide donne un ton objectif et diagnostique aux opérateurs d’équipement et aux équipes de maintenance. Nous promettons un cadre clair pour vous aider à identifier rapidement les causes profondes. Vous apprendrez à exécuter des correctifs vérifiables en toute sécurité. Vous découvrirez également comment prendre des décisions commerciales judicieuses entre réparer ou remplacer des équipements vieillissants. En suivant ces étapes exactes, vous pouvez restaurer la stabilité du système et protéger vos résultats.
Les installations industrielles dépendent fortement d’une puissance pneumatique constante. Lorsqu’un compresseur robuste se dégrade, les coûts cachés se multiplient rapidement. Vous ne remarquerez peut-être pas la fuite financière immédiate. Cependant, des performances dégradées obligent le moteur à exécuter des cycles plus longs. Cette durée de fonctionnement prolongée augmente considérablement la consommation d’énergie. Une légère chute de pression peut ruiner les tolérances de fabrication. Vous constaterez probablement des taux de rebut plus élevés sur la chaîne de production. Finalement, les problèmes de performances non résolus entraînent des arrêts complets de la ligne. Ces arrêts coûtent des milliers de dollars par heure en perte de revenus.
La complexité du système rend le diagnostic difficile. Une conception multicylindre introduit intrinsèquement plus de points de friction. Vous disposez de quatre pistons, de plusieurs ensembles de soupapes et d"un vilebrequin complexe. Ces composants génèrent d’énormes quantités de contraintes thermiques par rapport aux unités monocylindres plus petites. Chaque pièce mobile nécessite une lubrification et un refroidissement précis. Lorsqu’un cylindre perd en compression, les trois autres doivent surcompenser. Ce déséquilibre crée un effet de défaillance en cascade sur l’ensemble de la machine.
Pour résoudre efficacement les problèmes, nous devons définir à quoi ressemble une résolution réussie. Une « solution réussie » ne consiste pas seulement à allumer la machine. La véritable résolution signifie obtenir une sortie CFM (pieds cubes par minute) stable. L"unité doit fonctionner de manière constante dans des seuils de température sûrs. De plus, le système réparé doit réussir tous les audits internes de conformité et de sécurité. Le respect de ces critères garantit une fiabilité à long terme plutôt qu’un pansement temporaire.
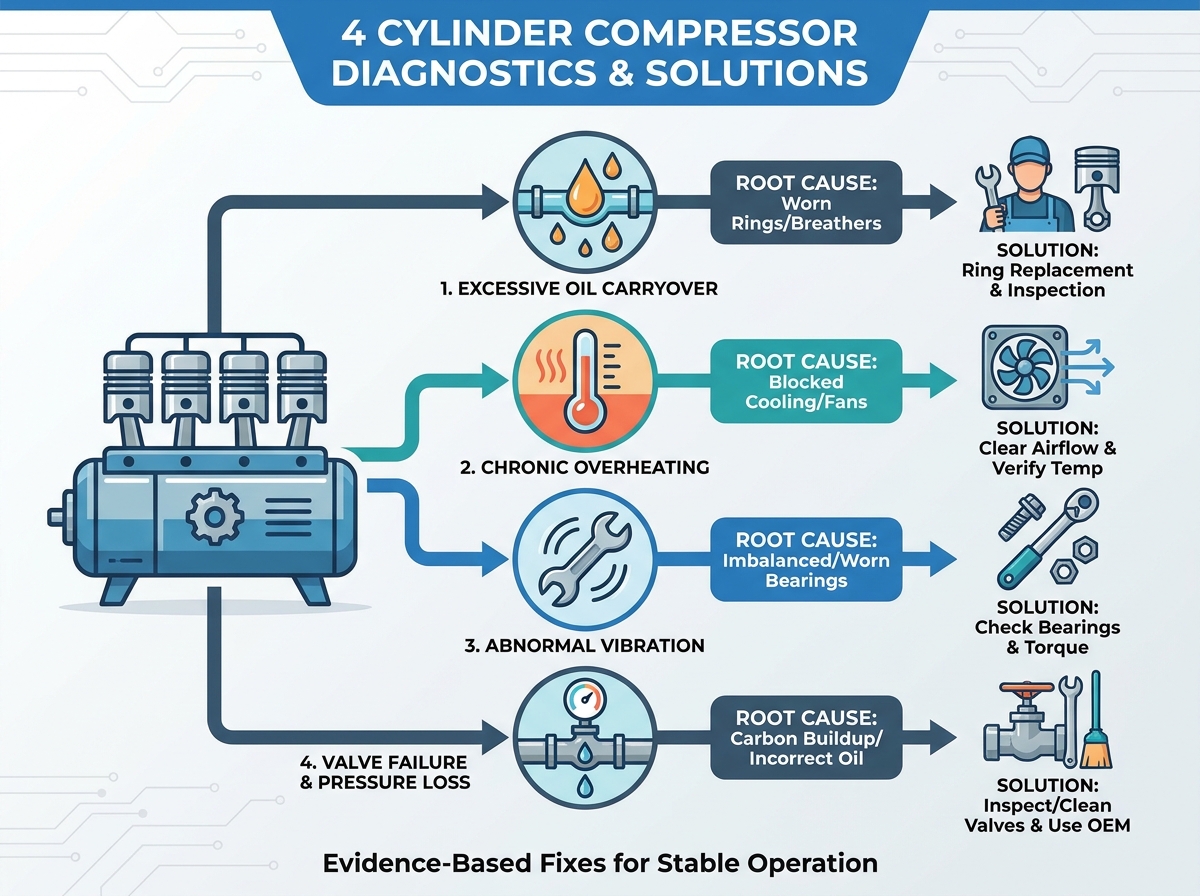
Guide de référence de diagnostic rapide
| Problème de diagnostic | Symptôme principal | Cause première commune | Action immédiate |
|---|---|---|---|
| Transfert excessif d’huile | Consommation d"huile élevée, conduites encrassées | Segments de piston usés | Inspecter les cylindres et remplacer les bagues |
| Surchauffe chronique | Déclenchement des surcharges thermiques | Flux d"air bloqué, ventilateurs en panne | Voies de ventilation dégagées |
| Vibration anormale | Cognements métalliques, tremblements du sol | Roulements de bielle usés, boulons desserrés | Arrêt d"urgence, resserrer les boulons |
| Défaillance de la vanne | Incapacité à faire pression | Accumulation de carbone sur les clapets | Nettoyer ou remplacer les ensembles de vannes |
Le transfert de pétrole est un problème frustrant et coûteux. Les opérateurs remarquent généralement ce problème lorsque la consommation d’huile augmente de manière inattendue. Vous pourriez vous retrouver à remplir le carter tous les quelques jours. Les symptômes en aval comprennent des conduites d"air fortement contaminées et des outils pneumatiques encrassés. Dans le pire des cas, un brouillard d’huile jaillit directement des ports d’échappement.
L’analyse des causes profondes indique presque toujours une usure interne. Les segments de piston usés permettent à l"huile de carter de contourner la chambre de combustion. Les parois rayées du cylindre créent des espaces où l"huile s"échappe dans le flux d"air. De plus, les reniflards de carter dégradés ne parviennent pas à séparer correctement les vapeurs d’huile. Lorsque les reniflards se bouchent, la pression interne force l’huile à dépasser les joints.
L"intervention nécessite un démontage systématique. Vous devez déposer les culasses pour inspecter les parois des cylindres. Si les murs présentent des rayures profondes, il devient nécessaire d’affûter ou de remplacer les manchons. Le remplacement des segments de piston est une procédure standard lors de ce démontage. Ignorer la contamination par le pétrole comporte de graves risques opérationnels. Dans des secteurs comme l’agroalimentaire ou la peinture automobile, des traces d’huile peuvent détruire des lots entiers de produits. L’air pur n’est pas une option ; c"est une exigence stricte de contrôle de qualité.
La chaleur est le principal ennemi des machines industrielles. Les symptômes de surchauffe sont généralement évidents. La machine déclenchera à plusieurs reprises ses interrupteurs de surcharge thermique. Le personnel de maintenance peut observer des plaques de soupapes décolorées et déformées par la chaleur lors des inspections. L’air évacué inhabituellement chaud est un autre indice mort. Si la tuyauterie d’air est dangereusement chaude au toucher, vous avez une crise thermique.
Les causes profondes varient, mais elles sont toutes liées à une mauvaise dissipation de la chaleur. Les refroidisseurs intermédiaires bloqués empêchent les unités à plusieurs étages de refroidir l"air entre les cycles de compression. Des ventilateurs de refroidissement défectueux privent la machine de sa principale défense contre la chaleur ambiante. La ventilation restrictive emprisonne l’air chaud à l’intérieur de la salle des compresseurs. Enfin, le fonctionnement continu de l"unité au-delà de son cycle de service nominal garantit une surcharge thermique.
L"intervention commence par le rétablissement du flux d"air. Dégagez tous les passages autour de la machine. Utilisez de l"air comprimé pour chasser la poussière des ailettes de refroidissement et des refroidisseurs intermédiaires. Vérifiez les températures ambiantes de l’installation. Si la salle des compresseurs dépasse 100°F (38°C), installez des ventilateurs d"extraction dédiés. Vous devez également évaluer les demandes des plantes. Si le compresseur ne s"arrête jamais de fonctionner, il est probablement sous-dimensionné pour les besoins actuels de votre installation.
Les compresseurs vibrent naturellement, mais les secousses anormales nécessitent une attention immédiate. Les symptômes comprennent de fortes vibrations du sol se transmettant à travers la dalle de béton. Vous pourriez entendre des bruits de cognement métalliques distincts qui suivent le régime du moteur. Les inspections de routine révèlent souvent du matériel de montage desserré ou des supports fissurés.
Les causes profondes sont hautement destructrices si elles sont laissées seules. Des volants d"inertie déséquilibrés créent des forces excentriques. Les roulements de bielle usés permettent aux pistons de heurter le vilebrequin. Un montage inégal des fondations entraîne une flexion du cadre pendant le fonctionnement. Cette flexion fatigue le métal avec le temps.
Nous recommandons un arrêt immédiat lorsque vous entendez un cognement mécanique. Continuer à faire fonctionner la machine entraîne une défaillance catastrophique de la tige. Une bielle cassée percera un trou directement à travers le bloc de carter. Demandez à un technicien de vérifier les tolérances des roulements par rapport aux spécifications OEM. Vous devez également resserrer tous les boulons d"ancrage. Assurez-vous que la fondation utilise des coussinets d"isolation correctement évalués pour amortir les fréquences de fonctionnement normales.
La perte de pression paralyse les opérations pneumatiques. Le symptôme le plus courant est l’incapacité de créer une pression dans le réservoir. Le compresseur tourne sans arrêt mais la jauge bouge à peine. Vous remarquerez des temps de récupération incroyablement lents après une consommation d’air. Parfois, vous pouvez réellement entendre de l’air s’échapper à travers le filtre d’admission après l’arrêt.
L’analyse des causes profondes met en évidence les ensembles de vannes. L"accumulation de carbone sur les valves à clapets ou concentriques les empêche de s"asseoir correctement. Lorsque les vannes ne ferment pas hermétiquement, l’air comprimé est poussé inutilement d’un côté à l’autre. Cette cokéfaction du carbone se produit souvent en raison de l’utilisation d’une huile lubrifiante incorrecte ou gravement dégradée. Les huiles minérales bon marché se décomposent rapidement à haute température.
Pour intervenir, il faut un cadre clair d’inspection de la tête. Retirez soigneusement les plaques de soupape. Nettoyez-les à l"aide d"un solvant industriel agréé. Si les clapets semblent fissurés ou déformés, leur remplacement est obligatoire. N’essayez jamais de remettre en forme une valve déformée. Soulignez toujours l’importance d’utiliser des composants OEM ou des composants de rechange hautement cotés. Des valves de haute qualité garantissent la longévité et évitent les chutes de pression soudaines.
Face à une panne majeure, les installations doivent décider si elles doivent être reconstruites ou remplacées. Prendre cette décision basée uniquement sur l’émotion ou la frustration conduit à un gaspillage de capital. Vous avez besoin d’un cadre d’évaluation quantifiable.
Nous introduisons la règle des 50 % comme mesure standard de l'industrie. Calculez le coût total de la réparation proposée. Cela comprend les frais de pièces, de main d’œuvre et de service d’urgence. Citez ensuite la valeur de remplacement d’un compresseur 4 cylindres comparable . Si le coût de réparation dépasse 50 % du prix du nouvel appareil, le remplacement est généralement le pari commercial le plus sûr. Investir des sommes importantes dans une machine vieillissante donne rarement un bon retour sur investissement.
Vous devez également analyser les déficits d’efficacité. Les unités vieillissantes perdent leur efficacité volumétrique avec le temps. Ils consomment plus d"électricité pour produire moins d"air. Comparez la consommation d"énergie de votre unité actuelle avec celle des alternatives modernes. Les remplacements à haut rendement comportent souvent des intégrations de variateur de vitesse (VSD). Une unité VSD adapte la consommation d"énergie à la demande d"air réelle, permettant ainsi d"économiser des milliers de dollars chaque année sur les factures de services publics.
Considérez le risque d’obsolescence. Se procurer des pièces existantes pour les anciennes unités multicylindres devient de plus en plus difficile. Si le constructeur ne prend plus en charge votre modèle, vous êtes à la merci des marchés secondaires. Attendre des semaines pour un vilebrequin remis à neuf est inacceptable pour une installation de production primaire.
Enfin, utilisez le calcul des temps d’arrêt. Cadrez la décision strictement autour des délais de livraison des équipements. Une reconstruction complète pourrait prendre trois semaines. A l’inverse, une nouvelle unité pourrait être livrée et installée en trois jours. Vous devez prendre en compte la perte de revenus de production dans votre évaluation financière globale. Souvent, les revenus économisés grâce à une installation plus rapide justifient les dépenses en capital plus élevées liées à l’achat de nouveaux systèmes.
Si vous décidez d"effectuer une mise à niveau, une mise en œuvre transparente nécessite une planification proactive. Vous ne pouvez pas simplement déposer une nouvelle machine à l’ancien emplacement sans vérifier l’état de préparation des installations. L’évaluation des équipements modernes couvre trois dimensions critiques.
Tout d’abord, vérifiez les exigences en matière d’empreinte. Les unités rotatives ou à pistons à haut rendement plus récentes et fermées peuvent avoir des dimensions différentes. Assurez-vous que les équipes de maintenance disposent d’une autorisation adéquate pour accéder aux panneaux de service. Deuxièmement, vérifiez la capacité du panneau électrique. La mise à niveau vers un moteur plus gros nécessite de vérifier les tailles des disjoncteurs, les calibres des fils et les capacités du démarreur. Troisièmement, évaluez l’adéquation de la ventilation. Une machine plus puissante rejette plus de chaleur dans la pièce. Vous devrez peut-être améliorer les conduits ou les ventilateurs d"extraction de la pièce.
L"évolutivité est un autre facteur crucial. Évaluez avec précision vos futures demandes de CFM. Discutez avec vos responsables de production des extensions à venir des installations. Vous ne voulez pas d’un scénario dans lequel l’installation devient trop grande pour un système nouvellement remplacé dans un délai de 12 à 24 mois. L"achat d"une unité légèrement surdimensionnée dotée de capacités VSD offre un tampon pour une croissance future sans gaspiller d"énergie aujourd"hui.
Ne négligez pas la conformité et la sécurité. Lors de révisions majeures ou de nouvelles installations, insistez sur le strict respect des réglementations locales. Assurez-vous que la nouvelle configuration répond aux normes de bruit OSHA. Les environnements à décibels élevés nécessitent des enceintes insonorisantes. De plus, respectez strictement les directives ASME relatives aux récipients sous pression. Assurez-vous que tous les réservoirs de réception et les soupapes de sûreté possèdent les certifications et inspections à jour.
Le partenariat avec le bon fournisseur dicte le succès de votre stratégie de système aérien. Ne choisissez pas un prestataire de services uniquement en fonction du taux horaire le plus bas. Vous avez besoin d’une logique de vérification des fournisseurs spécifique pour garantir la fiabilité.
Recherchez le statut de revendeur agréé. Les revendeurs agréés ont un accès direct aux pièces OEM, à l"assistance technique et à la formation en usine. Renseignez-vous sur les délais d’intervention d’urgence. Un fournisseur qui garantit un délai de réponse de quatre heures a infiniment plus de valeur qu"un autre qui ne peut arriver que la semaine prochaine. Enquêter sur la disponibilité d’unités de prêt. Les bons fournisseurs fourniront une unité de location temporaire pour maintenir votre usine en marche pendant qu"ils reconstruisent votre machine principale.
Méfiez-vous des pièges courants de la garantie. Conseillez à votre équipe d"achat de rester sceptique quant aux garanties « à vie ». Lisez attentivement les petits caractères. Apprenez à votre équipe à rechercher des termes transparents concernant les articles d"usure. Les courroies, filtres et valves ne sont presque jamais couverts. De plus, faites attention aux intervalles d’entretien obligatoires. Certaines garanties deviennent instantanément nulles si vous n"utilisez pas l"huile lubrifiante exclusive (et souvent coûteuse) du fournisseur.
Prenez les prochaines étapes concrètes avant de passer votre premier appel téléphonique. Guidez votre équipe de maintenance pour enregistrer les mesures de performances actuelles de l’unité. Enregistrez les temps de cycle, les températures de fonctionnement et la consommation quotidienne d’huile. Fournir des données historiques précises aux techniciens de service ou aux ingénieurs commerciaux améliore considérablement la qualité de leur consultation. Les conversations basées sur les données conduisent à un meilleur dimensionnement des équipements et à des diagnostics plus rapides.
Le diagnostic des systèmes pneumatiques lourds nécessite une approche calme et systématique. Donnez la priorité à la sécurité avant tout. N"ignorez jamais les signes d"avertissement tels que de fortes vibrations ou une chaleur excessive. Identifiez systématiquement la cause profonde plutôt que de simplement échanger aveuglément des pièces. Plus important encore, calculez le véritable impact financier des temps d’arrêt avant de vous engager dans une reconstruction majeure.
Nous ne pouvons pas surestimer la valeur des soins de routine. La maintenance proactive d'un compresseur 4 cylindres est toujours plus rentable que les réparations d'urgence réactives. Nettoyez vos refroidisseurs, changez votre huile à temps et écoutez la machine quotidiennement. De petits investissements dans les soins préventifs évitent ultérieurement des pertes massives en capital.
Prenez le contrôle de la fiabilité pneumatique de votre installation dès aujourd"hui. Téléchargez une liste de contrôle de diagnostic complète pour votre équipe de maintenance. Demandez un audit énergétique de votre système à un professionnel certifié. Contactez immédiatement un technicien agréé si votre système présente actuellement des symptômes de surcharge thermique ou de cognement mécanique.
R : Les températures de décharge normales varient généralement entre 250 °F et 300 °F (121 °C à 149 °C). Cependant, les lignes de base standard varient selon la marque et la méthode de refroidissement. Les unités refroidies par air chauffent plus que les systèmes refroidis par eau. Si les températures de décharge dépassent 350°F (176°C), l"huile commence à se décomposer. Consultez toujours votre manuel OEM spécifique pour connaître les limites thermiques précises.
R : Les huiles minérales doivent généralement être changées toutes les 500 à 1 000 heures de fonctionnement. Les huiles synthétiques fonctionnent bien mieux et durent souvent entre 4 000 et 8 000 heures. Les températures ambiantes élevées et les cycles de service extrêmes dégradent l’huile plus rapidement. Vous devez échantillonner et tester l’huile régulièrement. Changez-le plus tôt s"il semble laiteux ou s"il sent le brûlé.
R : Les techniciens peuvent généralement remplacer les segments de piston usés sur place. Cette capacité de service sur site permet de gagner un temps de transport considérable. Cependant, si les parois du cylindre nécessitent un usinage ou un affûtage intensif en raison de rayures profondes, un démontage complet en atelier peut être nécessaire. Un technicien qualifié évaluera l’usure du cylindre lors de l’inspection initiale.
R : Des temps de récupération lents indiquent généralement des pertes de compression internes. Les clapets à clapets encrassés par du carbone et qui ne parviennent pas à s"asseoir correctement sont les principaux suspects. Les segments de piston usés permettent également à l"air de passer dans le carter. Enfin, des fuites d’air importantes dans votre système de tuyauterie en aval simuleront de mauvaises performances du compresseur. Vérifiez d’abord les vannes et les fuites.
R : Les pièces de rechange offrent des économies de coûts alléchantes mais sont soumises à un contrôle de qualité variable. Utiliser des composants de rechange pour des éléments structurels comme des bielles ou des vilebrequins est risqué. Cela peut également annuler les garanties actives du fabricant. Pour les composants internes critiques, les pièces OEM sont plus sûres. Les options du marché secondaire sont plus acceptables pour les éléments non critiques comme les filtres à air externes.


